
BAg56CuZnSn焊料制作工艺详解
发布时间:
2025-03-25
来源:
TIJO
浏览次数:
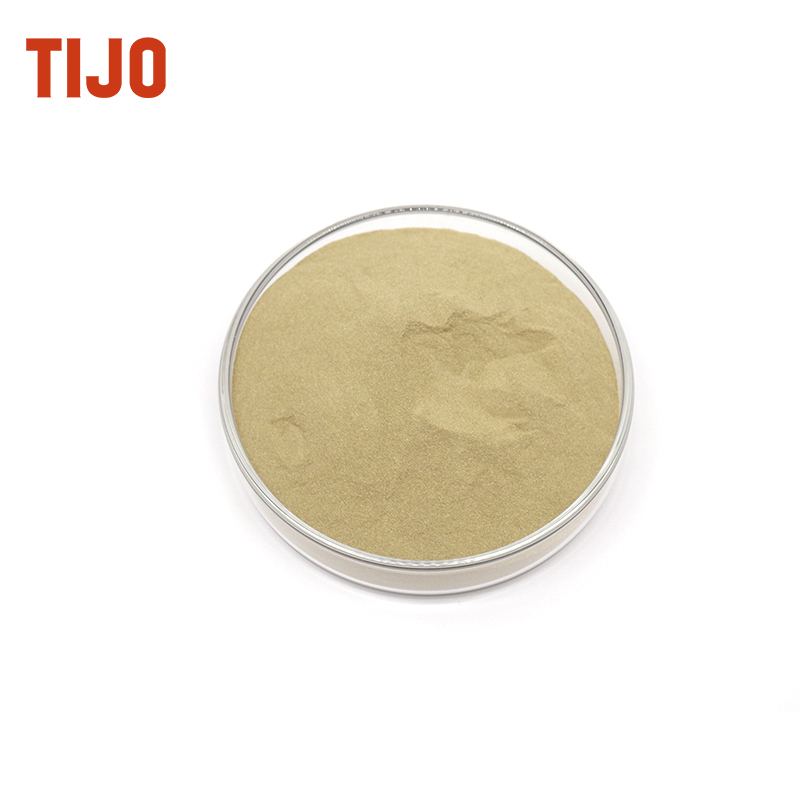
BAg56CuZnSn银基焊料的粉末(焊粉)通常通过“雾化法”(Atomization)制备,尤其是“气体雾化”或“水雾化”工艺。以下是具体的粉末制备流程及关键技术:
1. 雾化法基本原理
将熔融合金在高压气体或水流冲击下破碎成微小液滴,随后快速冷却凝固成粉末。焊粉的形状(球形/不规则)、粒度(微米级)和氧含量由雾化工艺参数决定。
2. 焊粉制备工艺流程
(1)合金熔炼
原料处理:与块体焊料相同,需精确称量Ag、Cu、Zn、Sn等金属,清洗后熔炼成均匀合金液。
- 熔炼保护:在真空或惰性气体(如氩气)中熔炼,防止Zn、Sn氧化或挥发(尤其Sn易氧化,需严格控制气氛)。
(2)雾化过程
雾化方式:
- 气体雾化(Gas Atomization):
使用高压惰性气体(如氮气、氩气)冲击合金液流,形成细密液滴。
- 优点:粉末球形度高、流动性好,氧含量低(<200ppm)。
- 适用场景:高端钎焊膏、3D打印用粉。
- 关键参数:熔体过热度(高于液相线50~150℃)、气体压力(2~10MPa)、喷嘴设计。
- 水雾化(Water Atomization):
用高压水流破碎合金液,冷却速率更快,但粉末形状不规则(片状或多角形)。
- 优点:成本低,适合大批量生产。
- 缺点:氧含量较高(500~2000ppm),需后续还原处理。
雾化设备:
- 紧耦合雾化喷嘴:气体/水与金属液流近距离耦合,提高破碎效率。
- 离心雾化:通过旋转盘将熔融金属甩出成粉,适合制备细粉(<50μm)。
(3)冷却与收集
- 快速凝固:液滴在雾化塔中下落时冷却固化,避免成分偏析(如Sn的富集)。
- 粉末收集:通过旋风分离器或滤袋收集,惰性环境防氧化。
(4)筛分与分级
- 振动筛分:按需求分离不同粒度(例如:-200目、-325目)。
- 气流分级:进一步细化分类(如15~45μm、45~75μm),满足钎焊膏或喷涂要求。
(5)后处理
- 退火:部分焊粉需在还原性气氛(如H₂/N₂)中退火,降低氧含量并消除内应力。
- 表面包覆:对Sn含量高的粉末,可镀镍或涂覆抗氧化层,防止储存时氧化结块。
3. 关键工艺控制点
1. 成分均一性:
Zn、Sn易氧化挥发,需控制熔炼温度和时间(如熔炼温度≤1100℃)。
雾化后需检测成分(如ICP-OES),确保Ag≈56%、Cu/Zn/Sn比例稳定。
2. 粉末形貌与粒度:
气体雾化时,通过调整气压和喷嘴直径控制粒度(例如:10~100μm)。
球形粉末流动性好,但成本高;不规则粉末比表面积大,钎焊活性高。
3. 氧含量控制:
水雾化粉末需酸洗(如稀盐酸)或氢还原处理,降低氧含量至<500ppm。
气体雾化粉末直接密封储存(真空或充氮包装)。
4. 替代工艺(小众方法)
机械粉碎法:
将块状焊料通过球磨或气流粉碎制成粉末,但效率低且易引入杂质,仅用于特殊合金。
电解法:
通过电沉积制备超细粉(纳米级),成本极高,仅限实验室研究。
5. 应用与优势
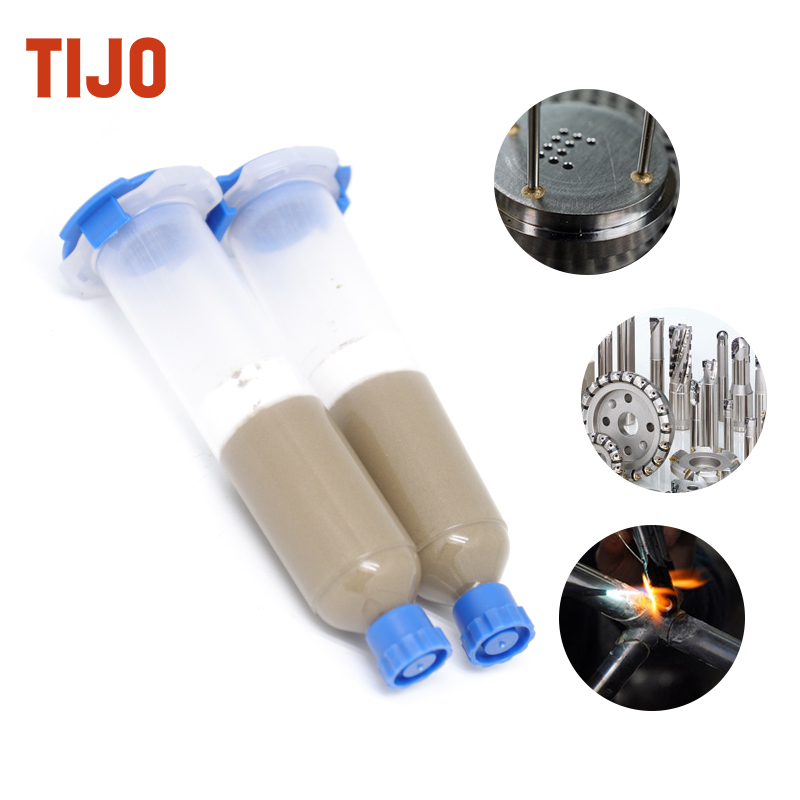
钎焊膏:细粉(-325目)与钎剂混合,用于电子封装、精密器件钎焊。
热喷涂:粗粉(-100目)用于表面涂层修复。
金属3D打印:球形粉末用于激光选区熔化(SLM)成型复杂零件。
总结
BAg56CuZnSn焊粉的主流制备工艺为“气体雾化法”,通过精确控制熔炼、雾化及后处理参数,可获得高纯度、低氧含量、粒度均匀的球形粉末,满足不同工业场景的需求。
相关新闻
压制烧结、MIM、3D打印:金属粉末成形三条路,你的产品该走哪条?
2026-10-22
磁粉芯是怎么做出来的?FeSiCr 与 FeSiAl 软磁粉选型一文讲透
2026-10-21
一颗球形铜粉的“多面手”人生:导电、散热、钎焊、粉末冶金都用得上
2026-10-21
模具钢粉 H13/S136/M2:注塑模具“随形水路”与耐磨件背后的材料
2026-10-15
2026-10-14
友情链接:
网站建设:中企动力 长沙