

等离子喷涂和激光熔覆到底有什么区别?
发布时间:
2025-07-01
来源:
TIJO
浏览次数:
等离子喷涂和激光熔覆都是重要的表面工程技术,用于在基材表面制备具有特定性能(如耐磨、耐蚀、隔热、导电等)的涂层或熔覆层。虽然目标相似(添加材料到表面),但它们在基本原理、工艺过程、涂层特性、结合方式、应用领域等方面存在显著区别:
以下是主要区别:
1. 基本原理与热源:
等离子喷涂:
热源:使用“等离子弧”作为热源。工作气体(如Ar, N₂, H₂, He或其混合气)通过等离子喷枪的阴极和阳极喷嘴之间产生的高强度电弧,被电离、加热形成高温(可达10000°C - 20000°C)、高速的等离子射流。
材料输送:粉末材料被送入等离子射流中,被迅速加热、熔化或半熔化。
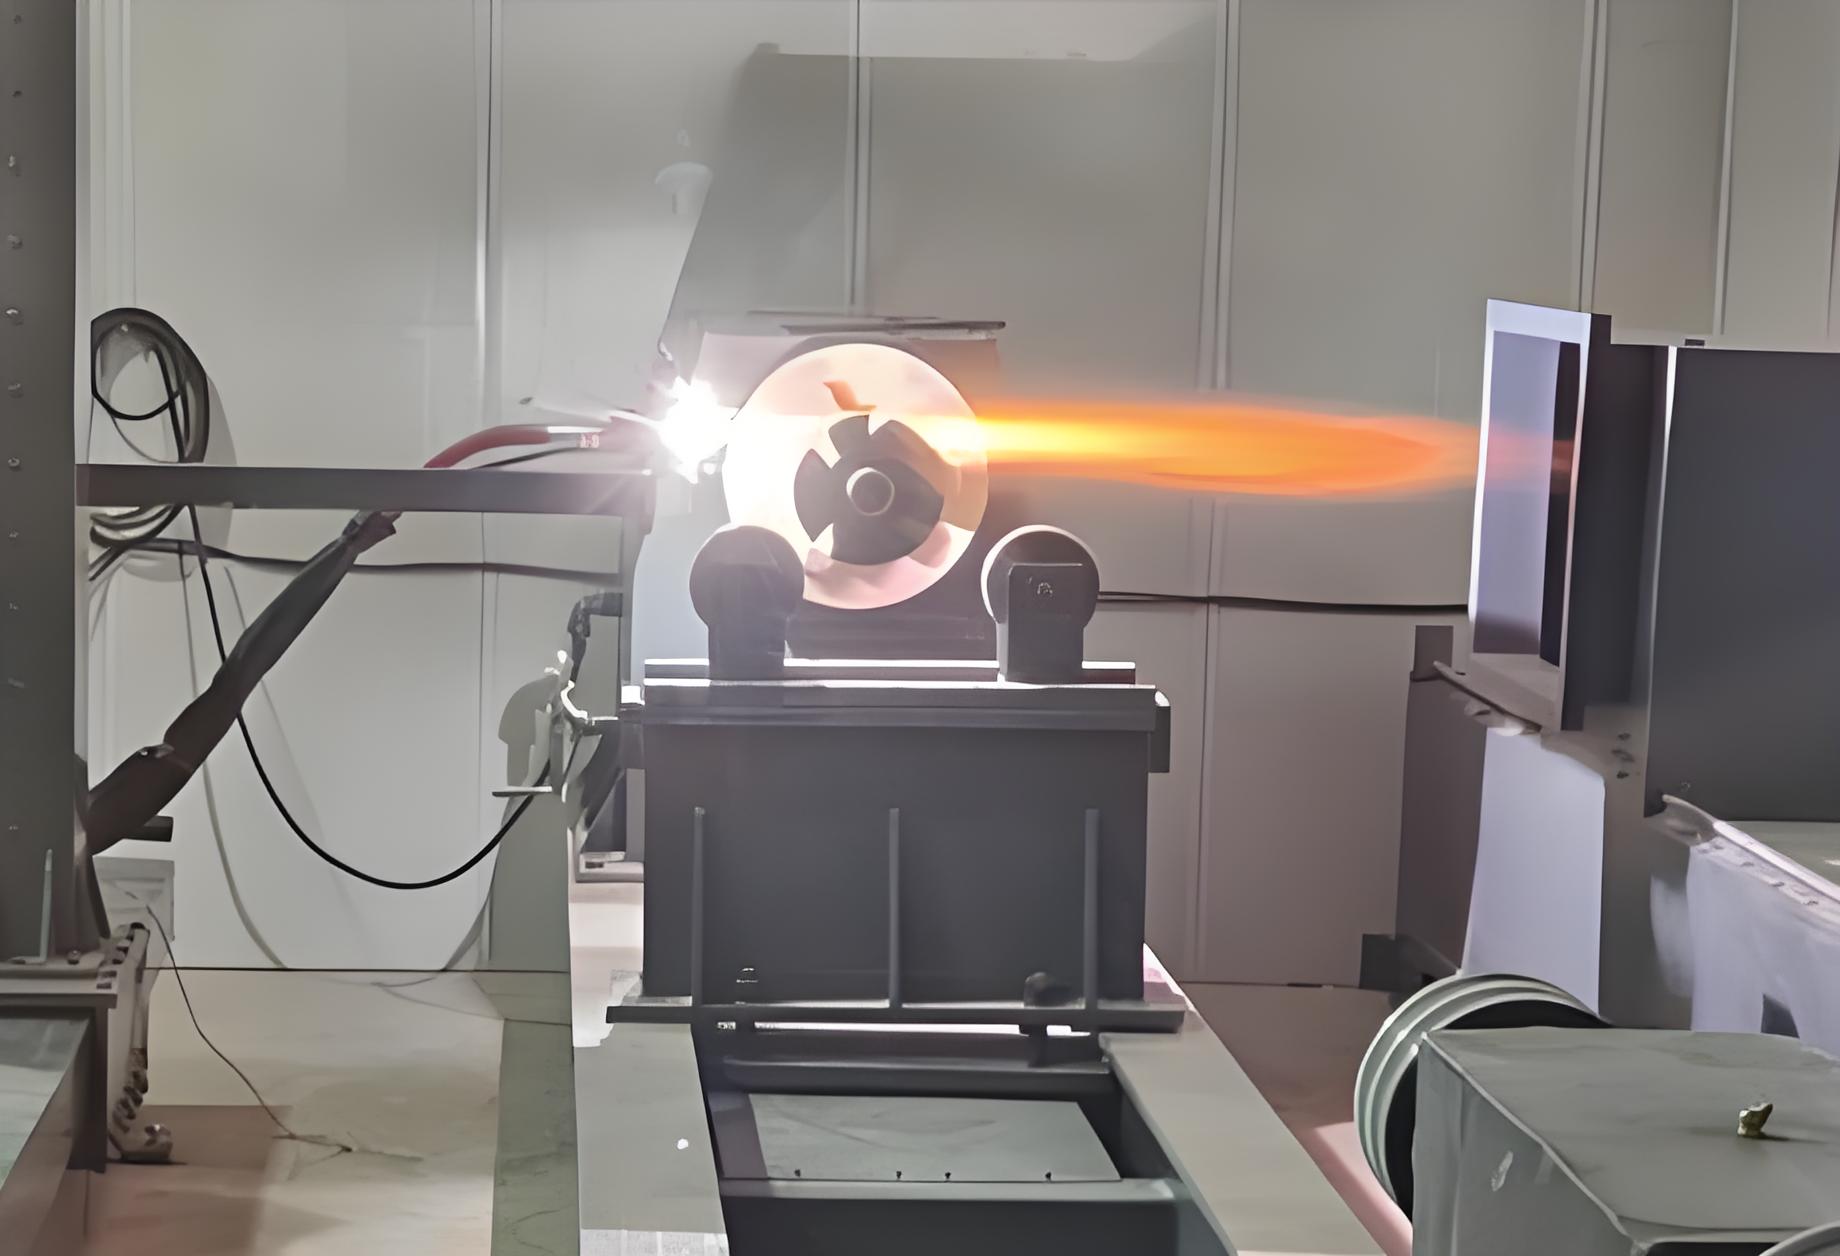
沉积方式:熔融或半熔融的颗粒在高速(可达200-600 m/s)等离子射流加速下,撞击基材表面,发生变形、铺展、快速冷却凝固并堆积形成涂层。整个过程是一个叠加堆积的过程。
激光熔覆:
热源:使用“高能量密度激光束”(如CO₂激光、光纤激光、半导体激光等)作为热源。
材料输送:粉末(或丝材)材料通过送粉(送丝)装置同步送入激光束作用区域。
沉积方式:激光束同时熔化输入的粉末(或丝材)和基材表面极薄的一层,形成一个共同的熔池。熔池在激光束移动后快速凝固,形成与基材呈冶金结合的熔覆层。这是一个微区熔凝铸造的过程。

2. 涂层/熔覆层与基材的结合方式:
等离子喷涂:主要依靠机械嵌合(熔融粒子撞击基材表面粗糙化后形成的微观机械锁紧)和有限的物理-化学结合(如范德华力)。结合强度相对较低(通常在20-70 MPa范围)。
激光熔覆:形成完全的冶金结合。熔覆层材料与基材材料在熔池中相互扩散、熔合,形成牢固的化学键合。结合强度非常高,通常接近甚至达到熔覆层材料或基材本身的强度(可超过400 MPa)。
3. 热输入与对基材的影响:
离子喷涂:
粒子温度高,但基材整体受热相对较小(喷涂过程中基材温度通常控制在较低水平,如<200°C),属于冷喷涂工艺范畴(相对于熔覆)。
热影响区极小甚至没有。
基材变形小。
激光熔覆:
激光能量高度集中,输入到基材的热量相对较大且集中。
存在明显的热影响区。基材被熔化的部分以及邻近被加热但未熔化的区域会发生组织变化。
热输入控制不当容易引起基材变形和裂纹(特别是对于硬脆材料或大尺寸工件),需要严格的工艺控制(如预热、缓冷)。
4. 涂层/熔覆层特性:
等离子喷涂:
结构:涂层呈层状结构,存在一定比例的孔隙(通常在2%-15%或更高)和氧化物夹杂(在大气中喷涂时)。
致密度:相对较低。
稀释率:基材材料几乎不混入涂层中,稀释率极低(<1-5%)。涂层成分基本就是原始粉末成分。
厚度范围:可制备较厚的涂层(几十微米到数毫米)。
激光熔覆:
结构:熔覆层组织致密,呈铸造组织(如枝晶结构),孔隙率极低(<0.5%),氧化物含量少(尤其在使用保护气体时)。
致密度:高。
稀释率:不可避免地会有少量基材材料熔入熔覆层,存在稀释率(通常在5%-15%,可控制)。这会影响熔覆层的最终成分和性能。
厚度范围:单道熔覆层厚度通常在0.5mm - 3mm范围,多层堆叠可获得更厚熔覆层,但效率相对喷涂低。
5. 生产效率与成本:
等离子喷涂:沉积效率高(尤其大气等离子喷涂),设备投资相对较低,运行成本(气体、电力、粉末)中等,适合大面积、高效率涂覆。
激光熔覆:沉积效率相对较低(单道宽度窄),设备投资(激光器)高,运行成本(激光器能耗、保护气体)也较高。但精度高、结合好、热输入相对可控。
6. 主要应用领域:
等离子喷涂:
* 耐磨涂层(如轴类、活塞环、叶片)。
* 热障涂层(如航空发动机涡轮叶片)。
* 可磨耗封严涂层(如发动机机匣)。
* 耐腐蚀涂层(如水轮机部件、化工容器)。
* 绝缘或导电涂层。
尺寸恢复(对结合强度要求不高的场合)。
* 激光熔覆:
* 高要求耐磨、耐蚀、耐高温涂层(如阀门密封面、涡轮叶片叶尖、钻探工具、轧辊)。
* 关键零部件的高性能修复与再制造(如模具、齿轮、曲轴、叶片),要求结合强度高、变形小。
* 功能梯度材料或特殊合金的制备。
* 精密部件的表面改性。
总结对比表:
特性 | 等离子喷涂 | 激光熔覆 |
热源 | 高温高速等离子射流 | 高能量密度激光束 |
材料状态 | 粉末被加热熔化或半熔化,高速撞击基材 | 粉末与基材表层同步熔化形成共同熔池 |
结合方式 | 主要机械嵌合,结合强度较低 (20-70 MPa | 冶金结合,结合强度高 (可>400 MPa) |
热输入 | 基材受热小,温度低 (<200°C常见) | 基材热输入较大且集中,需控温 |
热影响区 | 极小或无 | 明显存在 |
基材变形 | 小 | 较大,需控制(预热/缓冷) |
涂层结构 | 层状,孔隙较多 (2-15%+),氧化物夹杂多 | 致密,铸造组织,孔隙极少 (<0.5%) |
稀释率 | 极低 (<1-5%),成分接近原始粉末 | 存在 (5-15%,可控制),成分受基材影响 |
涂层厚度 | 可较厚 (几十μm - 数mm) | 单道较薄 (0.5-3mm),多层堆叠 |
生产效率 | 高,适合大面积 | 相对较低,精度高 |
设备成本 | 中等 (气、电、粉) | 较高 (激光器能耗、保护气) |
典型应用 | 耐磨/热障/封严/耐蚀涂层,绝缘/导电涂层,一般修复 | 高性能耐磨/耐蚀/耐高温涂层,关键部件精密修复与再制造,功能梯度材料 |
简单来说:
等离子喷涂像是“高速喷油漆(熔融颗粒)”,颗粒撞上去粘住,涂层多孔、结合力靠“抓牢”,效率高,适合做“衣服”(大面积功能性涂层)。
激光熔覆像是“精密焊接”,激光把添加材料和基材表面一起熔化“焊”在一起,涂层致密、结合力是“血肉相连”,强度高,适合做“补丁”或强化关键部位(高要求修复和强化)。
选择哪种技术取决于具体的应用需求:对结合强度、致密度要求极高时选激光熔覆;对效率、成本和涂层厚度要求高,且结合强度要求可接受时,等离子喷涂是更经济的选择。
相关新闻
2026-11-10
压制烧结、MIM、3D打印:金属粉末成形三条路,你的产品该走哪条?
2026-10-22
磁粉芯是怎么做出来的?FeSiCr 与 FeSiAl 软磁粉选型一文讲透
2026-10-21
一颗球形铜粉的“多面手”人生:导电、散热、钎焊、粉末冶金都用得上
2026-10-21
模具钢粉 H13/S136/M2:注塑模具“随形水路”与耐磨件背后的材料
2026-10-15
友情链接:
网站建设:中企动力 长沙