

SLS、SLM 和 EBM这3种3d打印技术有什么区别?
发布时间:
2025-06-09
来源:
TIJO
浏览次数:
SLS、SLM 和 EBM 是三种重要的“金属增材制造(3D打印)技术”都属于粉末床熔融(Powder Bed Fusion, PBF)工艺的大类。它们都使用高能量源(激光或电子束)选择性地熔化金属粉末层,逐层构建致密的金属零件。虽然原理相似,但在能量源、工艺细节、材料适用性、性能特点和适用领域上有显著区别。
以下是它们的详细对比:
特性 | SLS (Selective Laser Sintering) | SLM (Selective Laser Melting) | EBM (Electron Beam Melting) |
中文全称 | 选择性激光烧结 | 选择性激光熔化 | 电子束熔化 |
能量源 | 激光 (通常 CO₂ 或光纤激光) | 激光 (通常高功率光纤激光) | 电子束 |
工作环境 | 惰性气体 (通常 N₂) | 惰性气体 (高纯度 Ar 或 N₂) | 高真空 (10⁻⁴ mbar 或更高) |
粉末状态 | 预热 (低于熔点) | 预热 (接近熔点) 或 不预热 | 高温预热 (接近或达到熔点) |
熔化机制 | 部分熔融/烧结 (聚合物或间接金属) / 完全熔化 (直接金属) | 完全熔化 | 完全熔化 |
主要适用材料 | 聚合物 (尼龙等) / 部分间接金属 (需后续处理) | 广泛金属: 不锈钢、钛合金、铝合金、镍基合金、钴铬合金、工具钢等 | 特定高性能金属: 钛合金 (Ti6Al4V)、镍基高温合金、钴铬合金、铌合金、纯铜 (较难) |
典型零件特点 | 聚合物: 良好韧性,多孔性 / 间接金属: 需脱脂烧结 | 高致密度 (>99.5%), 精细特征, 高精度 | 高致密度 (>99.9%), 低残余应力, 粗大晶粒, 优异疲劳性能, 表面较粗糙 |
构建速度 | 中等 | 中等 | 快 (电子束扫描速度快,可多焦点并行) |
精度/分辨率 | 高 (激光光斑小) | 高 (激光光斑小) | 较低 (电子束光斑较大,熔池大) |
表面粗糙度 | 中等 | 中等 | 较粗糙 (熔池大,粉末颗粒大) |
残余应力 | 中等 | 高 (快速冷却) | 非常低 (高温环境,缓慢冷却) |
支撑结构 | 需要 (对抗热应力、翘曲) | 需要大量 (对抗高残余应力、导热) | 需要较少 (仅需悬垂支撑,高温环境减少翘曲) |
后处理 | 聚合物: 清粉 / 间接金属: 脱脂、烧结、渗金属 | 清粉、去除支撑、热处理 (去应力、改善性能)、表面精加工 | 清粉、去除支撑 (通常更易去除)、HIP (热等静压, 常见)、机加工 |
主要优势 | 聚合物应用成熟;间接金属可打印复杂结构 | 精度高,材料范围广,致密度高,应用广泛 | 残余应力极低,适合打印大尺寸、高应力钛合金零件,真空环境纯净度高,无需额外HIP (有时),构建速度快 |
主要劣势 | 金属SLS零件性能低于SLM/EBM,需复杂后处理 | 残余应力高,需大量支撑,热裂敏感材料受限 | 设备昂贵,真空环境要求高,材料选择受限 (尤其铝、铜),表面粗糙,精度较低,运行成本高 |
典型应用领域 | 聚合物: 功能原型、复杂管道、卡扣件 / 间接金属: 模具镶件、复杂结构件 (性能要求不高) | 航空航天 (支架、喷嘴)、医疗 (植入物、手术导板)、模具 (随形冷却水道)、汽车 (轻量化部件)、精密工程 |
|
关键区别详解:
1. SLS (选择性激光烧结):
核心混淆点:SLS 这个术语最早用于“聚合物”“粉末(如尼龙PA12)”的烧结,通过激光部分熔化粉末颗粒使其粘结成型。后来也用于间接金属打印:金属粉末颗粒表面包裹聚合物粘结剂,激光熔化粘结剂将其“粘”在一起(未真正熔化金属),生坯件需经过后续的脱脂和高温烧结(有时还需渗金属)才能获得最终致密金属件。其金属件的力学性能通常低于SLM/EBM直接熔化的零件。
接金属SLS:近年来,更高功率激光的出现使得部分金属SLS工艺也能实现“接近完全熔化”(类似SLM),但术语上有时仍沿用SLS,造成混淆。严格来说,如果目标是“完全熔化金属粉末获得接近全致密件”,现代工业中更倾向于使用 “SLM”这个术语。
总结SLS在金属领域的地位:通常指“间接金属工艺”(需后处理),其性能和应用范围不如SLM/EBM广泛。聚合物SLS仍是主流应用之一。
2. SLM (选择性激光熔化):
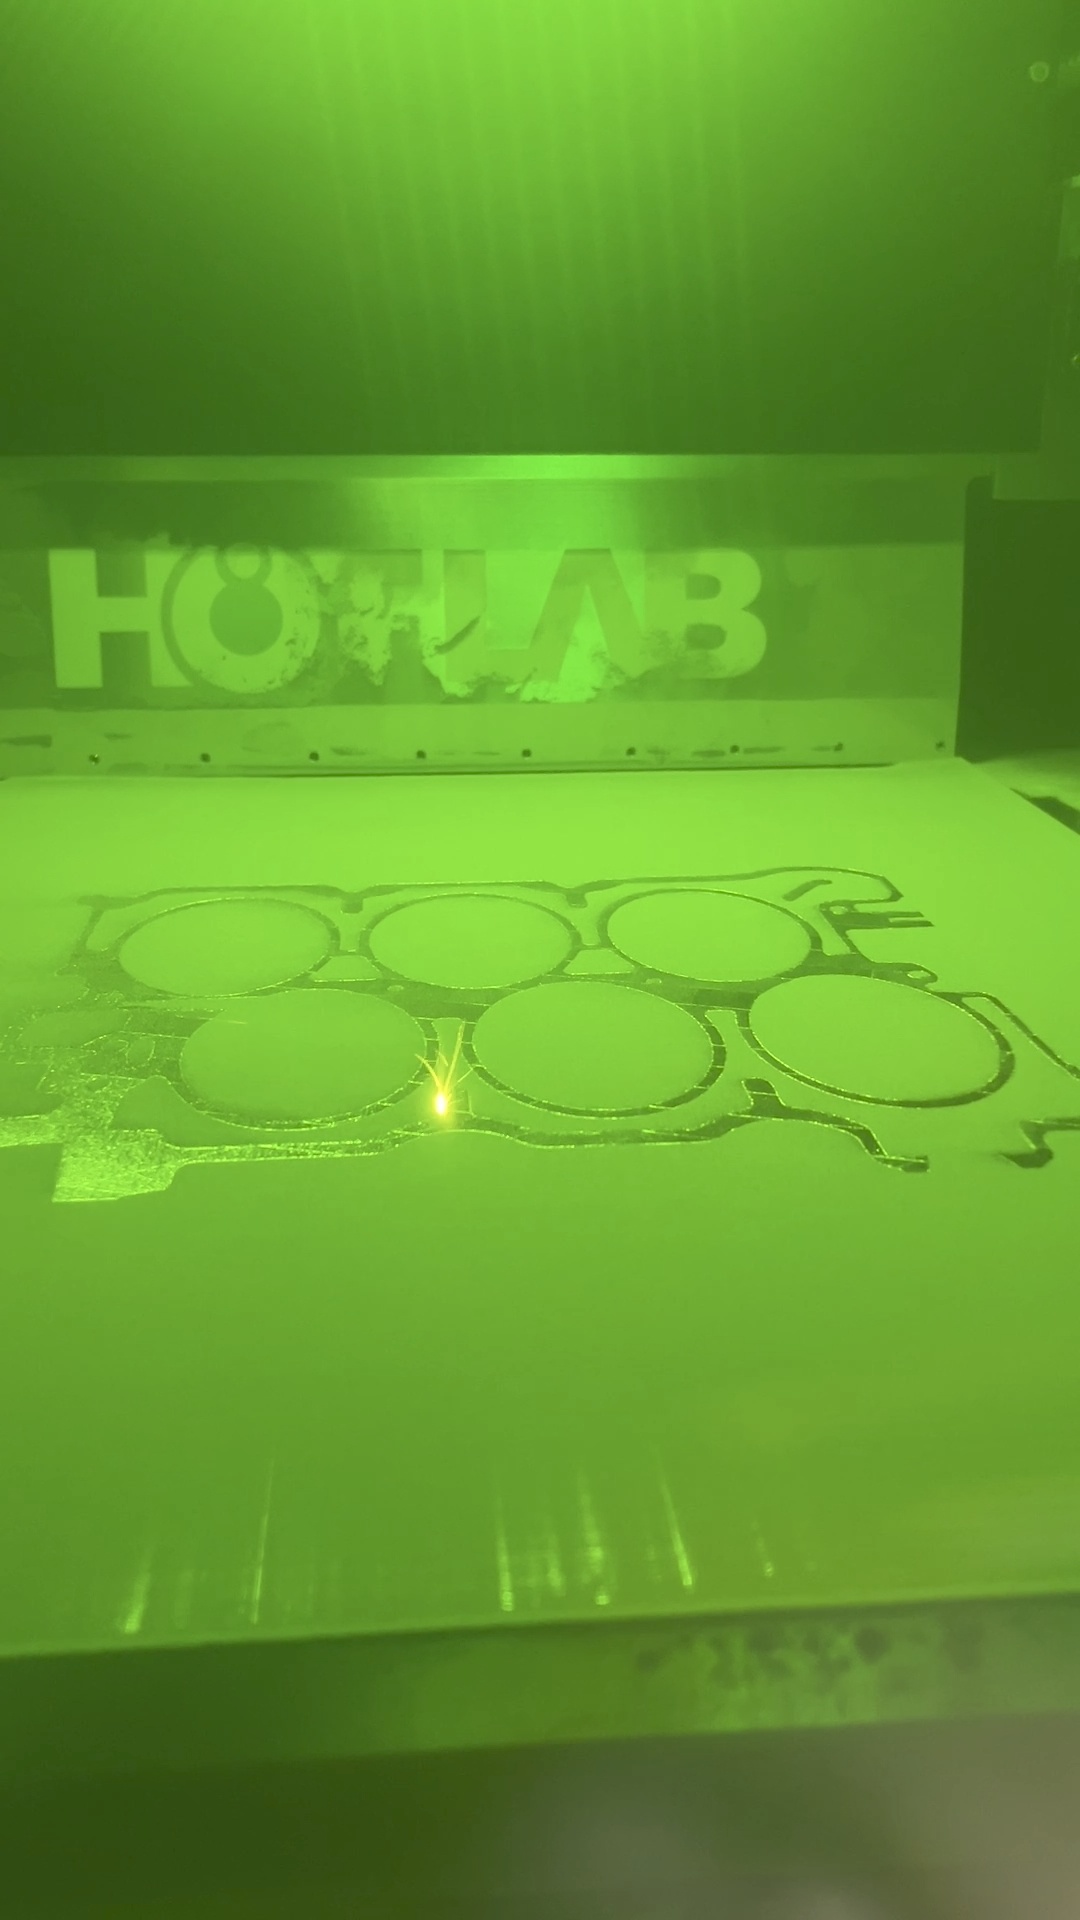
核心机制:使用“高功率激光”(通常是光纤激光器)将金属粉末“完全熔化”成连续的熔池,冷却后形成致密的冶金结合层。目标是获得接近100%致密度的金属零件。
特点:是目前应用最广泛、最成熟的金属增材制造技术。精度高,材料选择范围广(几乎所有可焊接的金属粉末都适用),可制造非常复杂的几何形状(但需支撑结构)。主要缺点是残余应力高(激光能量集中,局部快速加热冷却),可能导致零件变形甚至开裂,因此通常需要设计大量支撑结构来抵抗热应力和导热,并且打印后一般需要热处理(去应力退火)。
3. EBM (电子束熔化):
核心机制:在高真空环境中,使用高速电子束作为能量源轰击金属粉末,将其完全熔化。
独特优势:
高温环境:整个构建仓和粉末床在打印前被电子束预热到接近或达到材料的熔点(如 Ti6Al4V 预热到约 700°C)。这极大地减少了热梯度和残余应力,打印后零件变形小,甚至不需要后续的去应力热处理。这也使得EBM非常适合打印大尺寸、高应力零件(如航空航天承力结构件)以及对热裂敏感的材料。
真空纯净:高真空环境避免了氧化和杂质污染,特别适合活性金属(如钛、铝,但铝因反射问题在EBM中较难)和高温合金(如镍基超合金)。
熔池动力学:电子束扫描速度快,可进行多焦点并行扫描,构建速度通常比SLM快。较大的熔池和高温环境导致凝固较慢,形成粗大的晶粒结构,这在某些应用(如需要高疲劳性能的骨科植入物)中反而是优势。
支撑需求少:高温环境大大减少了零件翘曲倾向,因此所需的支撑结构主要用于悬垂结构,且更易去除(支撑与零件在高温下轻微烧结,而非完全熔合)。
主要劣势:
设备成本高:需要复杂的真空系统和电子枪。
运行成本高:抽真空和维持高温需要时间和能量。
材料限制:对低蒸汽压材料(如含锌、镁的合金)有挑战;铝和铜因高反射率和导热性在EBM中处理困难(尽管有研究进展)。
表面质量与精度:电子束光斑通常比激光大,熔池也更大,导致“零件表面更粗糙”,特征分辨率(细节精度)不如SLM。打印的粉末颗粒通常也更大(45-105μm vs SLM的15-45μm),进一步影响表面。
后处理:虽然残余应力低,但为了进一步提高致密度和疲劳性能,EBM零件也经常进行热等静压处理。
总结:
首选技术:
追求最高精度、最精细特征、最广泛材料选择(尤其铝合金、铜合金) -> SLM。
打印大型钛合金或镍基高温合金结构件,强调低残余应力、优异疲劳性能,能接受较粗糙表面和较高成本 -> EBM。
打印聚合物功能件或原型 -> 聚合物SLS。
打印形状复杂但性能要求不极高的金属件(如某些模具镶件) -> 间接金属SLS(但SLM通常更优)。
核心差异驱动力:能量源(激光 vs 电子束)和 工作环境(气氛 vs 高温真空)决定了它们的热力学过程、应力状态、材料行为和最终零件特性。
在选择哪种技术时,需要综合考虑零件材料、几何复杂度、性能要求(强度、疲劳、精度、表面)、尺寸、成本以及后处理能力等因素。SLM因其通用性和精度成为当前工业主流,而EBM则在航空航天和医疗植入物等特定高性能领域占据不可替代的地位。聚合物SLS则在原型和功能塑料件制造中持续发挥作用。
相关新闻
2026-11-10
压制烧结、MIM、3D打印:金属粉末成形三条路,你的产品该走哪条?
2026-10-22
磁粉芯是怎么做出来的?FeSiCr 与 FeSiAl 软磁粉选型一文讲透
2026-10-21
一颗球形铜粉的“多面手”人生:导电、散热、钎焊、粉末冶金都用得上
2026-10-21
模具钢粉 H13/S136/M2:注塑模具“随形水路”与耐磨件背后的材料
2026-10-15
友情链接:
网站建设:中企动力 长沙