

气雾化参数如何精准控制316L不锈钢粉末的粒度与形貌
发布时间:
2025-10-11
来源:
TIJO
浏览次数:
在金属注射成形(MIM)、3D打印(增材制造)和热喷涂等先进制造领域,316L不锈钢粉末一直是不可或缺的关键材料。该材料其卓越的耐腐蚀性、良好的机械性能和生物相容性,使其在医疗器械、汽车、航空航天及消费品行业中备受青睐。而决定粉末最终性能的,正是其背后的制备工艺——气雾化技术。
一、 气雾化技术:高性能金属粉末的“塑造师”
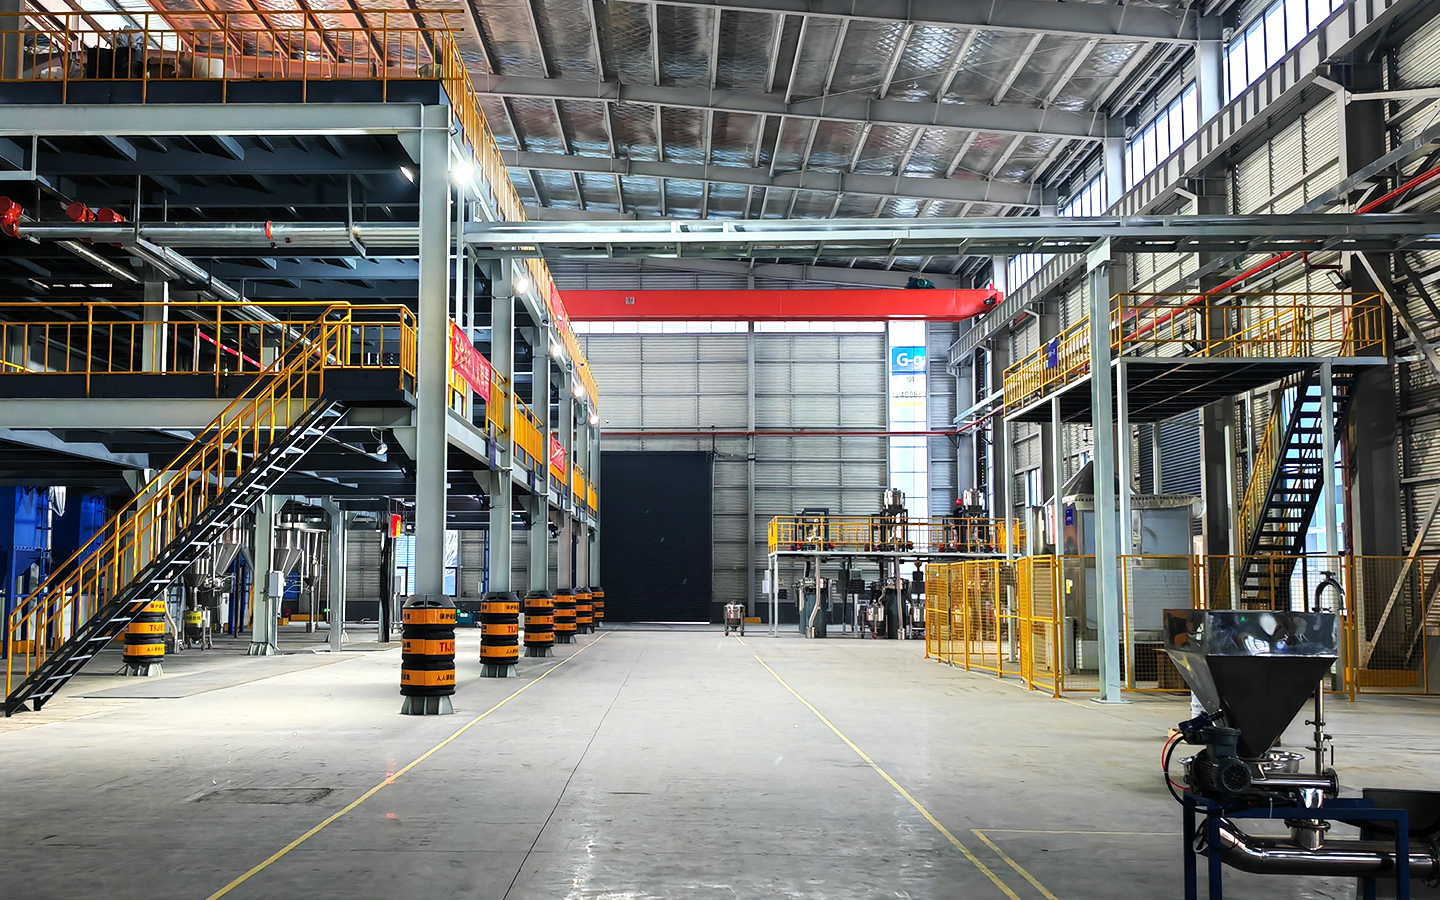
气雾化技术是一种通过高速气流将金属液流击碎、球化并冷凝成粉末的工艺。相较于水雾化,气雾化制备的粉末具有“球形度高、氧含量低、流动性好”等突出优点,这些特性直接决定了最终注射坯的均匀性、烧结件的致密度和3D打印件的力学性能。
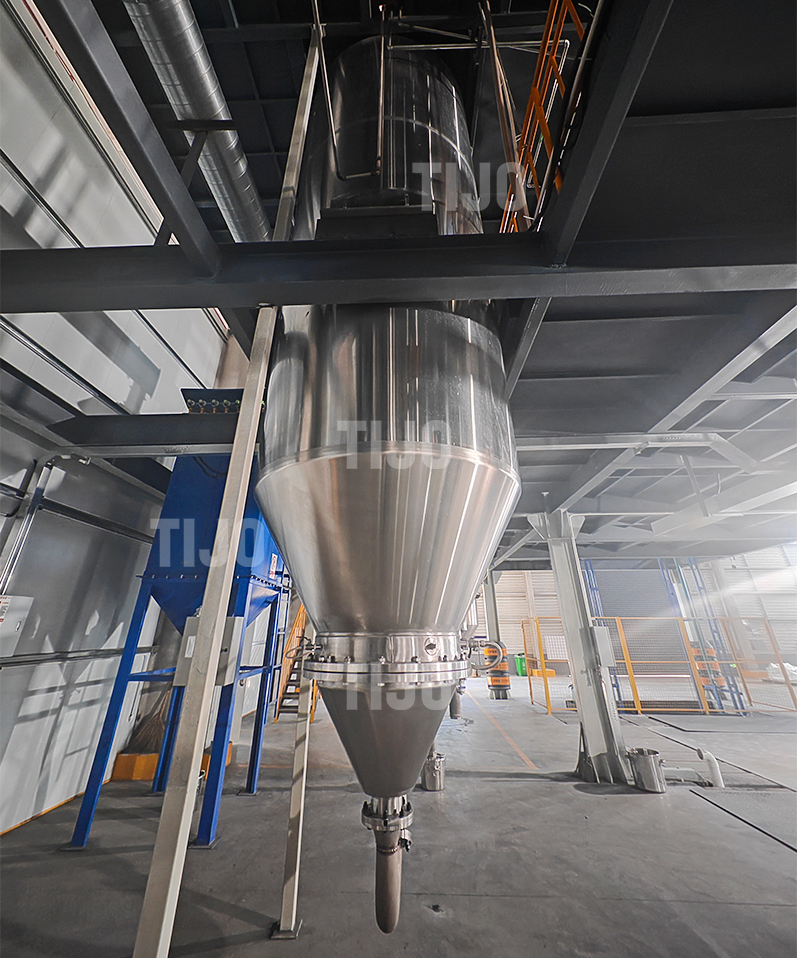
作为一家深耕于金属粉末研发与生产的企业,我们深知气雾化工艺的精髓在于对核心参数的精准控制。下面,我们将结合行业研究与生产实践,为您详解影响粉末粒度的几个关键因素。
二、 核心工艺参数对粉末粒度的深度影响
1. 雾化压力:粉末细化的“主力引擎”
* 作用机理:雾化压力直接决定了雾化气体的出口速度和动能。压力越高,气体对金属液流的剪切和破碎能力越强,从而生成更细小的液滴。
* 影响规律:研究表明,提高雾化压力能显著降低粉末的平均粒径,提高细粉收得率。但值得注意的是,这种效果存在“饱和点”。当压力超过5.5 MPa后,其对粒度的改善效果将变得微乎其微,而能耗与成本则会急剧上升。
* 我们的实践:在我们的生产体系中,通过对压力范围的精确优化,能够在保证最佳能耗效率的前提下,稳定产出高比例的细粉。
2. 金属熔体质量流量:破碎能量的“分配官”
* 作用机理:在气体动能固定的情况下,单位时间内需要被破碎的金属熔体越少(即质量流量越小),每单位质量熔体分配到的能量就越多,破碎自然更充分。
* 影响规律:减小金属熔体质量流量是获得更细粉末的有效途径。然而,流量过低会带来金属液流不稳、导液管堵塞等工艺风险。研究指出,将流量控制在4.28 kg/min左右,是实现高细粉率与稳定生产平衡的“甜蜜点”。
* 我们的实践:我们通过先进的导液管设计与稳定的液流控制系统,确保了金属熔体以最佳流量持续、稳定地参与雾化,这是保障每一批气雾化316L不锈钢粉末粒度分布高度一致性的关键。
3. 熔体过热度:降低破碎阻力的“助攻手”
* 作用机理:过热度是指熔体温度超出其熔点的值。提高过热度可以显著降低熔体的表面张力和粘度,使得金属液流在气流作用下更容易被拉伸和撕裂成小液滴。
* 影响规律:提升过热度有助于获得更细的粉末。但过高的温度对坩埚寿命、能耗和生产安全都是严峻考验。实验数据显示,将过热度设置在300 K,已能较好地平衡粉末粒度、生产成本与设备安全。
我们的实践:我们拥有精确的温控系统,能够确保每一炉316L不锈钢熔体都处于最佳的过热度状态,从而为制备高球形度、低卫星球的316L不锈钢粉末提供理想条件。
三、 优化参数的协同效应:理想粉末的诞生
当上述参数协同作用达到最佳时——即雾化压力5.5 MPa、金属熔体质量流量4.28 kg/min、熔体过热度300 K——便能制备出综合性能优异的316L不锈钢粉末。其典型特征包括:
* 平均粒径(D50):可稳定控制在20μm以下。
* 粒度分布:集中分布在5-70μm之间,分布区间合理,有利于提高MIM喂料的装载量。
* 粉末形貌:主要为球形或近球形,流动性极佳,卫星球和凹坑等缺陷少。
四、 结语:以工艺深度,定义粉末精度
对气雾化参数的深刻理解与精确控制,是生产高性能金属粉末的核心。它不仅仅是一门技术,更是一门艺术,需要理论与实践的反复打磨。
我们始终致力于气雾化技术的探索与突破。通过构建完善的工艺质量控制体系,我们能够稳定供应粒度分布均匀、球形度好、氧含量低的优质316L不锈钢粉末,其性能完全满足高端MIM、3D打印等应用领域的严苛要求。
欢迎大家了解更多关于我们【316L不锈钢粉末】产品的详细信息,或者就您的具体需求与我们进行技术交流,请与我们取得联系吧。
相关新闻
2026-11-10
压制烧结、MIM、3D打印:金属粉末成形三条路,你的产品该走哪条?
2026-10-22
磁粉芯是怎么做出来的?FeSiCr 与 FeSiAl 软磁粉选型一文讲透
2026-10-21
一颗球形铜粉的“多面手”人生:导电、散热、钎焊、粉末冶金都用得上
2026-10-21
模具钢粉 H13/S136/M2:注塑模具“随形水路”与耐磨件背后的材料
2026-10-15
友情链接:
网站建设:中企动力 长沙